Инновационный производитель сотовой продукции и нагревательных элементов MI
Инновационный производитель сотовой продукции и нагревательных элементов MI
Подробная информация о продукте:
Оплата и доставка Условия:
|
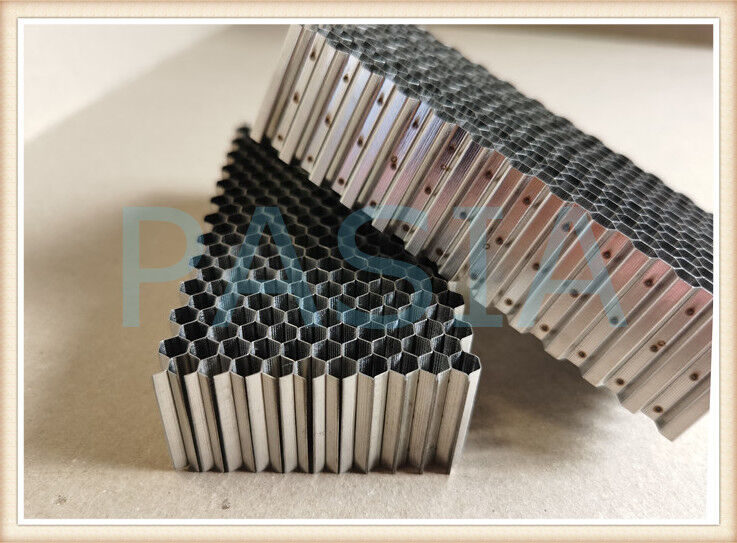
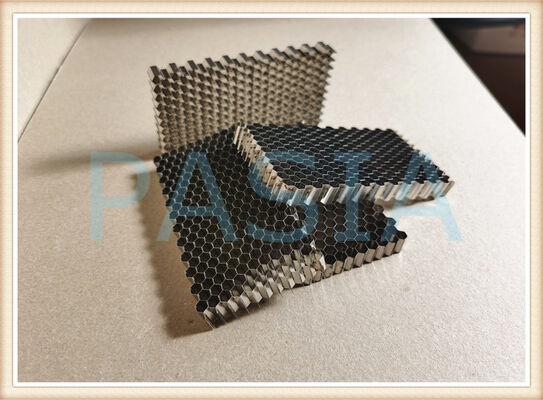
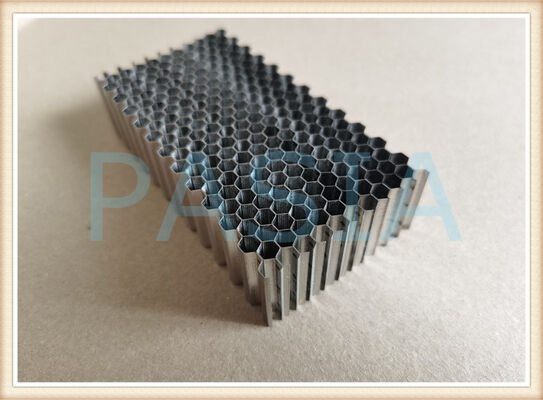
| Материал: | Нержавеющая сталь | Склеивание: | Точечная сварка или лазер |
|---|---|---|---|
| Толщина материала: | 0,05 | Длина стороны ячейки: | 3 |
| Высота: | 3-250 мм | Приложения: | Фильтрация, герметизация, экранирование, разделение, направление и платформа |
| Оценка: | SS304,SS316L |
Высокоэффективное сварное сотовое уплотнение воздушного потока, заменяющее традиционное лабиринтное уплотнение
Высокоэффективное сотовое воздушное уплотнение — это решение нового поколения для герметизации газовых трактов, разработанное для прямой замены традиционных лабиринтных уплотнений в авиационных двигателях, газовых турбинах, паровых турбинах и компрессорах. Изготовленное из фольги из суперсплава на никелевой основе (например, Hastelloy X / GH3536), точно сформированной в гексагональную сотовую структуру и вакуумно-паянной к опорному кольцу, это уплотнение обеспечивает превосходный контроль утечек, повышенную ротординамическую устойчивость и улучшенную общую эффективность турбины.
В отличие от лабиринтных уплотнений, которые полагаются на сложные геометрии зубьев для создания сопротивления потоку, сотовое уплотнение использует свою уникальную сотовую структуру для подавления вихревой скорости и рассеивания кинетической энергии потока, достигая принципиально лучшей герметизации с большей эксплуатационной надежностью.
2. Зачем заменять лабиринтные уплотнения?
Лабиринтные уплотнения десятилетиями были отраслевым стандартом благодаря своей простоте и надежности. Однако они имеют присущие им ограничения:
Ограничение Последствие
Высокие скорости утечки Снижение эффективности двигателя, увеличение расхода топлива
Чувствительность к эксцентриситету Производительность значительно снижается при ошибках установки
Плохие демпфирующие характеристики Риски ротординамической неустойчивости
Температурные ограничения Склонность к отказам при высоких температурах на выходе компрессора
Ограничения зазора между лопатками Невозможность компенсации контакта лопаток без повреждений
Сотовое воздушное уплотнение напрямую устраняет каждое из этих ограничений, предлагая прямую замену, которая обеспечивает немедленные и измеримые улучшения производительности.
3. Основные преимущества перед лабиринтными уплотнениями
3.1 Превосходное снижение утечек
До 30–70% меньше утечек по сравнению с традиционными лабиринтными уплотнениями.
· Для длинных уплотнений (L > 50 мм) сотовые уплотнения пропускают примерно на треть меньше, чем стандартные лабиринтные.
· Лабиринтные уплотнения с частичными сотовыми поверхностями достигают снижения коэффициента расхода до 39,4%.
· Смешанные конструкции сотовых уплотнений показывают улучшение производительности до 19% (меньше утечек) по сравнению с однородными сотовыми уплотнениями.
· Прямозубая сотовая геометрия снижает утечки примерно на 11%; наклонные зубчатые конструкции увеличивают это значение до 21,5%.
3.2 Улучшенная эффективность турбины
· Замена лабиринтных уплотнений сотовыми приводит к снижению утечек примерно на 30% и улучшению КПД ступени на 0,6%.
· Радиальные зазоры могут быть уменьшены с 1,5 мм до 0,5 мм, что увеличивает КПД цилиндра турбины примерно на 1% на начальной стадии.
· Соответствующий прирост выходной мощности турбоагрегата.
3.3 Превосходная ротординамическая устойчивость
· Сотовые уплотнения имеют гораздо более высокие значения эффективного демпфирования, чем лабиринтные уплотнения.
· Коэффициенты перекрестной жесткости сопоставимы с лабиринтными уплотнениями, в то время как прямое демпфирование значительно больше.
· Сотовое уплотнение наименее чувствительно к эксцентриситету среди всех типов уплотнений.
· Сотовая структура подавляет развитие вихревой скорости, уменьшая дестабилизирующие силы.
3.4 Защита лопаток от истирания
Сотовая структура служит в качестве жертвенного истираемого слоя:
· Во время первого запуска двигателя кончики лопаток мягко врезаются в соты, изнашиваясь на месте и образуя идеальное герметичное уплотнение.
· Защищает дорогие лопатки турбины с керамическими наконечниками от повреждений.
· Обеспечивает более плотные радиальные зазоры без риска катастрофического контакта лопаток с корпусом.
· Коэффициент линейного износа уплотнительного материала к лопатке составляет 10:1.
3.5 Более высокая температурная стойкость
· Сотовые уплотнения способны выдерживать более высокие температуры.
· Обычные лабиринтные уплотнения склонны к отказам при высоких температурах на выходе компрессора.
· Конструкция из суперсплава на никелевой основе (Hastelloy X / GH3536) обеспечивает надежную работу до 900°C в течение длительного времени (1080°C в течение короткого времени).
3.6 Производственная эффективность
· Трудозатраты на изготовление сотовых уплотнений в шесть-восемь раз меньше, чем на лабиринтные уплотнения с сотовыми вставками.
· Конструкции уплотнений с прямоугольными ячейками могут обеспечить дополнительное улучшение эффективности на 0,5–1,0%.
Спецификации
| Размер ячейки (мм) | 25,0 | 16,0 | 12,7 | 10,0 | 6,4 | 5,6 | 4,8 | 3,2 | 1,6 | 0,8 |
| Диапазон высоты (мм) | 50-450 | 50-450 | 50-150 | 50-150 | 5-100 | 5-90 | 5-60 | 5-60 | 3-30 | 3-25 |
| Толщина фольги (мм) | 0,20 | 0,20 | 0,20 | 0,20 | 0,20 | 0,20 | 0,20 | 0,20 | 0,076 | 0,05 |
| Кубическая плотность (кг/м3) | 165 | 256 | 320 | 403 | 616 | 699 | 806 | 1164 | 909 | 1164 |
| Материалы | SS304, SS316 или SS316L | |||||||||
| Сварка | Точечная сварка с пятью точками в одной области или лазерная сварка | |||||||||
| Формы | Доступны индивидуальные формы, не ограничиваясь кольцом, пластиной, петлей и т. д. | |||||||||
Свойства
Сварной сотовый сердечник, независимо от материала, такого как алюминий, нержавеющая сталь, сталь, титан и т. д., обладает лучшими механическими свойствами по сравнению с регулярно производимым клееным сотовым сердечником. Таким образом, он значительно превосходит обычные соты, склеенные адгезивом, по прочности, модулю, коррозионной стойкости, стабильности размеров и т. д. Однако, как правило, следует оценивать эти критические переменные производительности: материал, воздушный поток и затухание.
1. Состав материала
Марка нержавеющей стали должна выбираться в зависимости от реального применения. По запросу доступны индивидуальные материалы, отличные от нержавеющей стали. Ниже приведены параметры, которые необходимо оценить:
Долговечность
Тип и марка материала являются первым аспектом для оценки, затем покрытие, обсуждаемое более подробно позже, может улучшить долговечность.
Вес
Материал, структура и толщина материала могут влиять на общий вес детали.
2. Коррозионная стойкость
Как правило, латунь и нержавеющая сталь должны использоваться в агрессивных средах. Покрытие или непроводящие поверхностные покрытия могут улучшить коррозионную стойкость всех типов сот.
3. Экранирующая производительность
Различные материалы сотового сердечника обладают различной электрической производительностью как из-за присущих свойств основного материала, так и из-за различных производственных процессов, используемых при формовании сот. Следовательно, может быть достигнута различная производительность ЭМ-экранирования. Экранирующая производительность для различных материалов ранжируется следующим образом: латунь, алюминий, сталь и нержавеющая сталь. Покрытие может улучшить экранирование сот.
Конкретные требования к затуханию могут быть удовлетворены как с помощью плакированных, так и с помощью непокрытых сплавов. Покрытие увеличивает стоимость вентиляционного отверстия конечного продукта. Процесс нанесения покрытия для улучшения экранирования ранжируется следующим образом: никель, олово, олово-свинец и цинк.
4. Воздушный поток и затухание
Воздушный поток и затухание обратно пропорциональны. Бесконечно большие сотовые ячейки приводят к бесконечно малому затуханию (и наоборот). Как правило, в качестве базового дизайна требования к воздушному потоку рассчитываются для соответствия тепловым характеристикам сборки, на которую будет установлено вентиляционное отверстие. После определения воздушного потока могут быть оценены затухание и другие требования. Стандартные размеры ячеек для сот составляют 1/16 дюйма, 1/8 дюйма и 1/4 дюйма, причем 1/8 дюйма является наиболее распространенным. Стандартные толщины составляют 1/4 дюйма, 1/2 дюйма и 1 дюйм, причем 1/4 дюйма является наиболее распространенным.
Применение
• выпрямители и фильтры воздушного, водяного и газового потока
• ЭМ/РЧ-экранирование: научные приборы, чувствительные объекты и защита.
• столы для гидроабразивной резки
• световые сепараторы
• конструкционные элементы в электронных шкафах, самолетах, реверсах тяги, выхлопных соплах
• сотовые уплотнения авиационных двигателей и уплотнения турбин электрогенераторов